El tiempo de inactividad causado por el fallo de los rodamientos de los trenes de laminación genera grandes pérdidas a las plantas siderúrgicas: reemplazos frecuentes de rodamientos, menor disponibilidad del tren de laminación y mayores costes operativos totales. Basándose en una abundante experiencia en fabricación y servicio in situ, nuestro equipo de ingeniería resume cuatro estrategias prácticas para reducir el consumo de rodamientos de los trenes de laminación, mitigar el fallo prematuro por fatiga y maximizar la vida útil de los rodamientos.
1. Seguimiento y registro de los datos de uso y fallos de los rodamientos
No se pueden implementar medidas de mejora específicas sin un análisis claro de los fallos. Recomendamos crear un sistema completo de registro de datos que cubra seis dimensiones fundamentales para identificar patrones de fallo comunes:
1) Condiciones base del diseño del tren de laminación y precisión mecánica
2) Cambios en los productos laminados y en los procesos de producción
3) Rendimiento real de los sistemas de lubricación y sellado de los rodamientos
4) Condiciones in situ del ajuste del tren de laminación y de los conjuntos de transmisión
5) Precisión de las piezas de repuesto del conjunto y entorno de montaje/desmontaje
6) Modos de fallo de los rodamientos y posiciones de instalación correspondientes
Al cruzar los datos operativos y los registros de fallos, los equipos de mantenimiento pueden localizar las causas raíz en lugar de resolver los problemas mediante ensayo y error. El diagnóstico basado en datos sienta las bases para una reducción efectiva del consumo.
2. Lograr una coincidencia de resistencia equilibrada para todos los componentes del rodamiento
La vida útil del rodamiento está limitada por el eslabón más débil dentro de todo el sistema de alojamiento del rodamiento. Bajo la premisa de una rigidez y capacidad de soporte suficientes del alojamiento del rodamiento, seleccione rodamientos con mayor capacidad de carga. Mientras tanto, optimice las dimensiones de cada componente del rodamiento de acuerdo con las condiciones de trabajo reales, para lograr una resistencia equivalente entre las diferentes piezas.
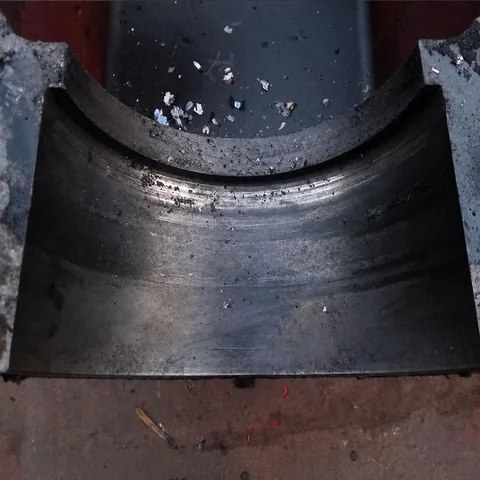
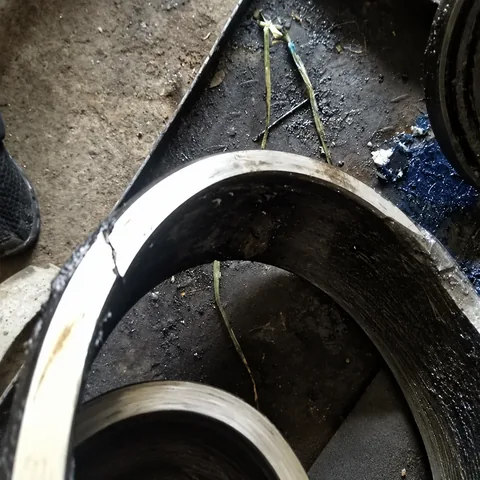
Un caso de campo típico es el desgaste y la deformación severos del alojamiento acompañados de fracturas frecuentes del anillo exterior. En tales condiciones de trabajo, adoptamos un diseño optimizado: aumentar el grosor de la pared del anillo exterior y reducir adecuadamente el diámetro del rodillo. Esta modificación mejora la resistencia del anillo exterior, reequilibra la distribución de la tensión interna y extiende la vida útil general del rodamiento. Se debe evitar el sobrediseño de una sola pieza.
3. Adoptar acero para rodamientos limpio y de alta calidad
Las inclusiones no metálicas, especialmente las inclusiones de óxido dentro del acero para rodamientos, forman puntos débiles inherentes. Estos provocan una concentración de tensiones y aceleran el inicio de grietas por fatiga, lo que resulta en daños prematuros inesperados en los rodamientos.
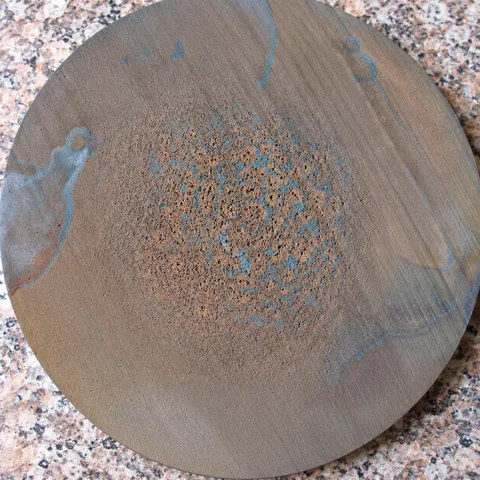
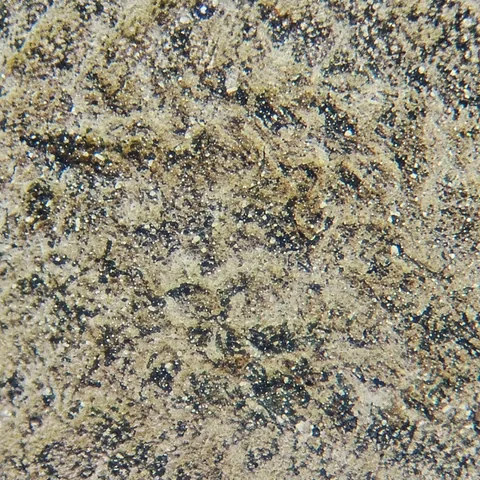
Para resolver este riesgo a nivel de material, se recomienda encarecidamente el acero desgasificado al vacío o el acero para rodamientos refundido por electroescoria (ESR). Aunque el precio unitario del acero para rodamientos de alta limpieza es más alto, menos fallos inesperados de los rodamientos y una mayor disponibilidad del tren de laminación reducen en gran medida las pérdidas por tiempo de inactividad. Desde la perspectiva del coste total de propiedad, el acero limpio de alta calidad aporta mejores beneficios económicos para las empresas siderúrgicas.
4. Optimizar el grado de precisión, la holgura interna y el ajuste de montaje del rodamiento
La precisión, la holgura interna y el ajuste de montaje interactúan entre sí y gobiernan conjuntamente el rendimiento del rodamiento. La selección incorrecta de cualquier parámetro conducirá a un fallo prematuro incluso en rodamientos de alta calidad.
Seleccionar el grado de precisión adecuado
Elija la clase de precisión de acuerdo con los requisitos de precisión de rotación y la vida útil objetivo.
- Trenes de laminación en frío de precisión: rodamientos de rodillos cilíndricos de cuatro hileras P5; rodamientos axiales P0
- Trenes de laminación en frío y en caliente estándar: rodamientos de rodillos cilíndricos de cuatro hileras P6; rodamientos axiales P0
- Trenes de desbaste y acabado: rodamientos de rodillos cilíndricos de cuatro hileras P0; rodamientos axiales P0
- Grupos de trenes intermedios: rodamientos de rodillos cilíndricos de cuatro hileras P6 o P0; rodamientos axiales P0
- Grupos de trenes de acabado: rodamientos de rodillos cilíndricos de cuatro hileras P6; rodamientos axiales P0
Una mayor precisión aporta múltiples beneficios: menor tensión interna para una dimensión estable del componente, mejor rugosidad superficial para una formación estable de la película de aceite, ajustes fiables contra el arrastre, mejor rendimiento a alta velocidad con menor generación de calor, reduciendo finalmente el consumo total de rodamientos y aumentando el tiempo de actividad del tren de laminación.
Selección razonable de la holgura interna
La holgura interna influye directamente en la distribución de la carga, el estado de fricción, el aumento de temperatura y la vida útil. Dentro de los límites de trabajo permitidos, una holgura de trabajo menor contribuye a una mayor vida útil del rodamiento. Para la mayoría de las aplicaciones de trenes de laminación, los grupos de holgura C3 o C4 se adoptan ampliamente para los rodamientos de rodillos cilíndricos de cuatro hileras:
- Holgura C3: para laminación en frío, laminación en caliente de carga ligera y aplicaciones con ajuste de eje inferior a n6
- Holgura C4: para laminación en caliente de carga pesada, trenes de desbaste y desbastadores con ajuste P6 / r6 o superior
- Rodamientos axiales: seleccione C0 u otros grupos de acuerdo con los requisitos de carga axial y posicionamiento
Los fallos en el campo pueden proporcionar pistas de diagnóstico:
1) Quemado del rodamiento (excluyendo vibraciones, colisiones de componentes y lubricación deficiente): probablemente causado por una holgura de trabajo demasiado pequeña.
2) Anillos o rodillos fracturados (excluyendo defectos de material, carga de choque pesada e instalación incorrecta): generalmente provocados por una holgura excesiva, lo que conduce a un ángulo de envoltura de carga insuficiente (ángulo de envoltura ideal: 120°‑150°).
Recordatorio importante: Los rodamientos de diferentes fabricantes no pueden intercambiarse directamente a ciegas. Verifique siempre la tolerancia de la dimensión del anillo interior, la tolerancia de la pista de rodadura y la holgura interna antes de realizar un reemplazo entre proveedores.
Ajuste de montaje científico
Los rodamientos de rodillos cilíndricos de cuatro hileras y los rodamientos axiales de soporte adoptan estrategias de ajuste totalmente diferentes debido a las diferentes condiciones de carga:
1) Rodamiento de rodillos cilíndricos de cuatro hileras: el anillo interior soporta carga radial giratoria → ajuste con interferencia en el cuello del rodillo; el anillo exterior soporta carga concentrada estática → ajuste con interferencia dentro del orificio del alojamiento.
2) Rodamiento axial auxiliar: solo asume carga axial y posicionamiento, requiere un fácil montaje y desmontaje → ajuste con holgura entre el anillo interior y el cuello del rodillo; gran holgura entre el anillo exterior y el orificio del alojamiento.
El cuello del rodillo, el orificio de la carcasa y las caras de contacto deben cumplir con los requisitos de tolerancia geométrica y rugosidad de las normas pertinentes. Incluso los rodamientos bien seleccionados fallarán prematuramente si las superficies de contacto tienen una mala calidad de mecanizado.
Reducción de consumo de rodamientos de laminadores es un trabajo sistemático que abarca estadísticas de datos, optimización del diseño de componentes, selección de materias primas y parámetros de montaje en sitio. En lugar de simplemente comprar rodamientos de mayor grado, las plantas siderúrgicas deben combinar las condiciones reales del laminador para ajustar cada eslabón de la cadena de aplicación de los rodamientos.
Como fabricante profesional de rodamientos para laminadores, proporcionamos rodamientos de rodillos cilíndricos de cuatro hileras diseñados a medida y rodamientos axiales adaptados para diversas condiciones de trabajo de laminación en caliente y en frío. No dude en ponerse en contacto con nuestro equipo de ingeniería para su consulta de selección de rodamientos y soporte de análisis de fallas en sitio.


 +86-13670502706
 overseas@esgbearing.com
 +86-13670502706
